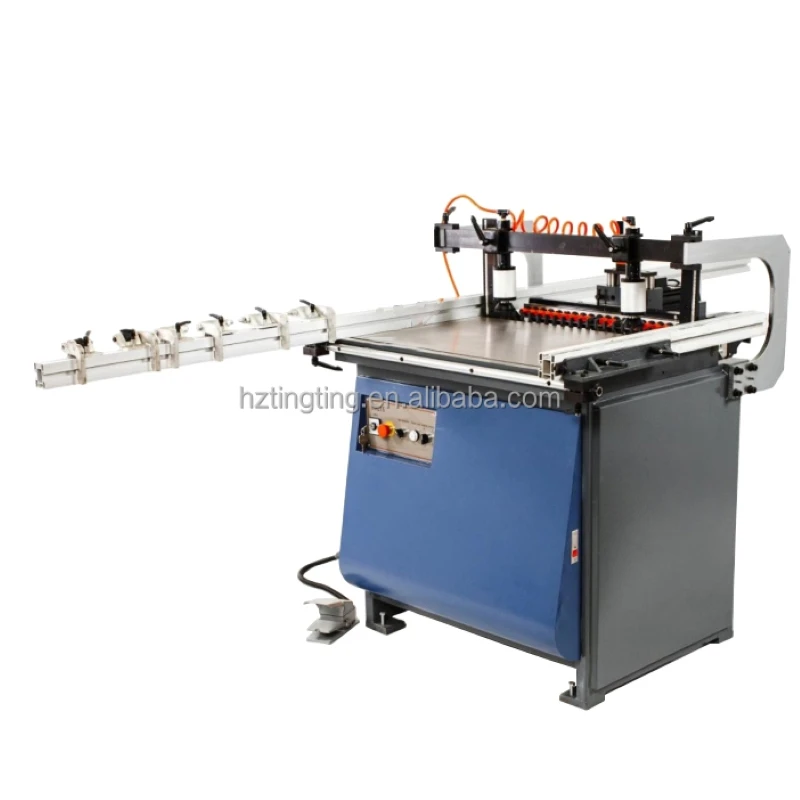
Šeststranski CNC vrtalni stroj je točka, kjer ravna plošča začne postajati omara. Vrta in zarezuje vsako ploskev plošče – vrh, dno in vse štiri robove – ne da bi operater obrnil obdelovanec.
Pri tovarnah, ki še vedno uporabljajo vrstni vrtalni stroj in stranski vrtalni stroj, pridobitev ni hitrost na eni plošči. To je, kolikokrat je plošča dvignjena, navedena in ponovno odložena.
Proizvajalci kuhinjskih omaric, garderobnih omar, pisarniškega pohištva in ravnih paketov delujejo po istem vzorcu: majhno število vrst plošč, veliko število lukenj in toleranca, ki se pokaže pri sestavljanju in ne pri vrtanju. Okoli tega vzorca je zgrajen šeststranski CNC vrtalni stroj.
Stroj v štirih številkah
TT-M6, model prek podajanja, ki ga ta vodnik uporablja kot referenco
3050
največja dolžina plošče mm
900
mm največja širina plošče
80
m/min premik
19
+8
navpična + vodoravna vretena
Kako deluje šeststranski vrtalni stroj
Dve vrtalni banki sta obrnjeni druga proti drugi čez delovno mizo. Zgornji breg nosi navpična vretena na osi Z; spodnji breg se zrcali na W. Med njima vodoravne glave na oseh X in Y dosežejo robove plošč.
Ker vse tri skupine delujejo iz istega koordinatnega sistema, sta izvrtina za tečaj na ploskvi in luknja za moznik na robu postavljena iz istega izhodišča. Med njima se nič ne skliceva ponovno.

Na stroju s pretočnim dovajanjem se plošča položi na zračno flotacijsko mizo, se skenira, vpne, izvrta od zgoraj, spodaj in z obeh robov, nato pa se sprosti na izhod. En prehod, en operater, ena referenca.
Zakaj eno vpenjanje premaga tri nastavitve
Vsako ponovno vpenjanje uvaja novo referenco. Pri zaporedju s tremi stroji se plošča referencira pri vrstnem vrtalniku, spet pri stranskem vrtalniku in tretjič, če luknja zgreši in je del predelan. Vsak prenos doda čas obdelave in novo priložnost, da se plošča premakne za delček milimetra.
Enkratno vpenjanje ne odstrani operacij. Odstrani prenose med njimi – in z njimi nakopičeno toleranco, ki tri natančne stroje spremeni v en netočen del.
To je ekonomski primer za šeststranski CNC vrtalni stroj. Vreteno se ne vrti hitreje kot vreteno vrstnega vrtalnika; plošča preprosto preneha stati v čakalni vrsti med operacijami in naročilo preneha čakati, da se drugi stroj sprosti.
Šest površin, en cikel
Zgornji obraz
Izvrtine za tečaje, luknje za zatiče polic, luknje za spojnike in položaji moznikov, vse izvrtano z zgornje strani.
Spodnji obraz
Položaji ogledal za osnovne plošče in utore na hrbtni plošči, ki jih izreže spodnja stran brez obračanja plošče.
Levi rob
Horizontalna vretena izvrtajo luknje za moznike in odmikače v končno zrno.
Desni rob
Ista vodoravna skupina dela nasprotni rob v istem ciklu.
Sprednji rob
Glave s prečno osjo skrbijo za kratke robove, kjer pristajajo vodila predalov in priključki.
Zadnji rob
Rezanje utorov in vrtanje za zadnje plošče – pogosto stran, ki odloča o tem, ali se omarica zapre kot kvadrat.
Kjer se prilega v tovarni
V večini linij plošč se šeststranski CNC vrtalni stroj postavi po lepljenju robov in pred montažo. Plošče prispejo že obrobljene, zato so objemke in površina mize tako pomembne kot vretena: praske na končnem robu na tej stopnji ni mogoče zgladiti.
Stroj si zasluži svoje mesto v štirih družinah delov:
- Stranice omare in police, kjer vzorci zatičev za police in luknje za priključke potekajo čez obe strani.
- Garderobni korpusi, z dolgimi ploščami do 3.050 mm in robnimi vrtanji na obeh dolgih straneh.
- Škatle s predali, do 230 × 40 mm, kjer izogibanje sponkam odloča, ali je del sploh mogoče držati.
- Komponente Office in flat-pack, kjer ponavljajoči se vzorci nagrajujejo spremembo programa, ki temelji na črtni kodi.
Kaj pravzaprav odloča o natančnosti
Število vreten je specifikacija, ki jo je najlažje primerjati in najmanj uporabna sama. Dva stroja lahko naštejeta devetnajst navpičnih vreten in izdelata zelo različne dele. Razlika je na petih mestih.
- Referenca in vpenjanje. Plošča, ki ni ravna, se vrta v mizo, ne v risbo.
- Izogibanje sponkam. Objemke na poti vrtanja prisilijo stroj, da preskoči ali premakne luknje; namesto tega se plavajoče spone umaknejo okoli orodja.
- Površina mize. Zračno lebdenje in mize z jeklenimi kroglicami omogočajo, da se težka plošča usede, ne da bi opraskala melaminsko površino, in jo ohranjajo ravno, medtem ko se spone zapirajo.
- Sistem gibanja. Servo pogoni na zemeljskih stojalih držijo položaj pri 80 m/min. Trditev o pozicioniranju je malo vredna, če drži le pri 20.
- Stanje orodja. Obrabljena vpenjalna vpenjala se pokaže kot prevelika luknja, veliko preden se nekoliko zlomi.
Branje specifikacijskega lista
Večina kupcev začne s štetjem vreten. Začnite raje z delovnim območjem, saj je to tisto, kar odloča o tem, ali lahko stroj sprejme vaš najmanjši in največji del.
TT-M6 referenčna specifikacija
| Delovno območje | 3050 × 900 mm |
| Najmanjša plošča | 230 × 40 mm |
| Debelina plošče | 10 – 32 mm |
| Navpična vretena | 19 (10Z + 9W) |
| Horizontalna vretena | 8 (X + Y) |
| Hitrost vretena | 18,000 rpm |
| Maks. prečenje | 80 m/min |
| Motor za vrtanje | 2,2 kW × 2 |
| Skupna moč | 9 kW |
| Teža stroja | 2,350 kg |
| Skupna velikost | 5800 × 2250 × 1720 mm |
| Napajanje | 380 V / 50 Hz |
Nato preberite najmanjšo velikost plošče. Stroj, ki obdeluje garderobno stran 3.050 mm, ne pove nič o 40 mm polnilnem traku pri istem naročilu. Zahtevajte najmanjši del vaše proizvodne mešanice in ga preverite na listu.
Število vreten postane smiselno šele, ko je obseg določen. Šeststranski CNC vrtalni stroj z devetnajstimi navpičnimi vreteni ima približno dvakrat večjo zmogljivost kot glava z desetimi vreteni, a če vaš najgostejši vzorec potrebuje dvanajst lukenj, dodatna vretena prej pridobijo čas cikla kot zmogljivost.
Izbira konfiguracije
Stroji za dovajanje prehajajo ploščo vzdolž tekočega traku; portalni stroji premikajo glavo nad fiksno mizo. Skozi podajanje ustreza ponovljivemu serijskemu delu in enemu operaterju. Gantry ustreza zelo velikim ali nerodnim panelom in trgovinam, kjer je dolžina tal omejitev.
Enojna ali dvojna postaja je naslednja odločitev. Dvojna postaja omogoča nalaganje ene plošče med vrtanjem druge, kar je pomembno, ko je stroj ozko grlo v liniji. Če vrtanje poteka pred montažo, zadostuje ena postaja.
Nato vodoravno skupino vreten prilagodite svojemu mizarstvu. V omaricah, zgrajenih z mozniki in odmičnimi konektorji, je treba na obeh dolgih robovih izvrtati robove; če je vsak del sestavljen s konfirmati in tečaji, je zahteva manjša.
Talna površina je običajno odločilna omejitev. Šeststranski CNC vrtalni stroj s pretočnim podajanjem potrebuje dolžino za podajanje in izstopanje, medtem ko portalna postavitev zamenja to dolžino za širino - vredno je meriti, preden je dogovorjena specifikacija, ne potem.
Programska oprema je polovica stroja
Dolgočasen center je dober le toliko, kolikor so dobri podatki, ki jih prejme. Stroji v tem razredu berejo risbe DXF in izhod MPR ali XML iz programske opreme za načrtovanje in gnezdenje omaric, čitalnik črtne kode pa potegne pravi program, ko je plošča naložena.
Praktični preizkus ni v tem, ali stroj uvozi datoteko. To je, ali lahko vaš obstoječi delovni tok od načrtovanja do proizvodnje izvozi enega brez ročnega koraka - ker je ročni korak točno tam, kjer se naloži napačen program.
Prosite za predstavitev z lastno datoteko. Šeststranski CNC vrtalni stroj, ki izvaja dobaviteljev predstavitveni del, dokazuje stroj; tisti, ki vodi vašo ploščo, dokazuje integracijo.
Ohranjanje stroja v toleranci
Šeststranski stroji se premikajo počasi, namesto da bi nenadoma odpovedali. Tri rutine ujamejo to zanašanje, preden doseže stranko.
- Vsaka izmena: obrišite mizo in referenčne omejevalnike, preverite pritisk vpenjal in dovod zraka, preglejte aktivna orodja glede ostružkov ali otopelosti.
- Tedensko: očistite pokrov za prah in odsesovalno pot, preverite mazanje stojala in napetost jermena, potrdite, da čitalnik črtne kode bere na običajni razdalji.
- Mesečno: izvrtajte testno ploščo in izmerite položaje lukenj glede na risbo, preverite odmik vretena in varnostno kopirajte strojne parametre in programe.
pogosta vprašanja
V: Kaj je šeststranski CNC vrtalni stroj?
O: Obdelovalni center, ki vrta in utoruje vseh šest površin plošče – vrh, dno in vse štiri robove – z enim samim vpenjanjem, z uporabo zgornjega svedra, spodnjega svedra in vodoravnih glav na dveh oseh.
V: Kako se razlikuje od vrstnega vrtalnika in stranskega vrtalnika?
O: Operacije so podobne; razlika je v številu nastavitev. Vrtalni vrtalnik in stranski vrtalnik se ločeno nanašata na ploščo, zato se med njima kopičita čas rokovanja in napaka pri pozicioniranju. Šeststranski stroj naredi oboje iz enega izvora.
V: Katera je najmanjša plošča, ki jo lahko obdela?
O: Odvisno od modela in razporeditve sponk. Na šeststranskem CNC vrtalnem stroju TT-M6 se delovno območje začne pri 230 mm dolžine in 40 mm širine, ki zajema sprednje strani predalov, vratne tirnice in polnilne trakove.
V: Kaj enojno vpenjanje dejansko prihrani?
O: Dva prenosa plošč na del in toleranca, ki je priložena. Pri šeststranskem CNC vrtalnem stroju se prihranek pokaže kot manj predelanih plošč in krajši pretočni čas namesto hitrejšega vretena.
V: Katere oblike datotek sprejema?
A: DXF risbe in izhod MPR ali XML iz programske opreme za načrtovanje omar in gnezdenje, z izbiro programa na podlagi črtne kode na nakladalni postaji.
V: Koliko vreten potrebujem?
O: Dovolj za dokončanje najgostejšega vzorca lukenj v vašem obsegu brez menjave orodja. Preštejte luknje na vaši najbolj obremenjeni plošči – izvrtine za tečaje, zatiči polic in konektorji na sprednji strani, mozniki na robovih – nato to primerjajte s štetjem Z, W in vodoravnega vretena na šeststranskem CNC vrtalnem stroju, o katerem razmišljate.
Določite šeststransko vrtalno središče?
Pošljite nam svojo mešanico plošč in vzorce lukenj. Preslikali jih bomo v konfiguracijo šeststranskega CNC vrtalnega stroja in postavitev postaje.